

Le contrôle de process regroupe les mesures, les régulations et les vérifications qui maintiennent un procédé industriel dans ses tolérances, en cours de fabrication plutôt qu’en fin de ligne. Dans une usine connectée, ces données remontent vers la supervision et servent autant la qualité que la disponibilité des machines. Vous y gagnez des rebuts en moins, des arrêts anticipés et une traçabilité opposable à un client ou à un auditeur. Le chantier se mène par étapes : un poste critique instrumenté, des seuils partagés, puis l’extension au reste de l’atelier.
Ce que le contrôle de process change dans votre atelier
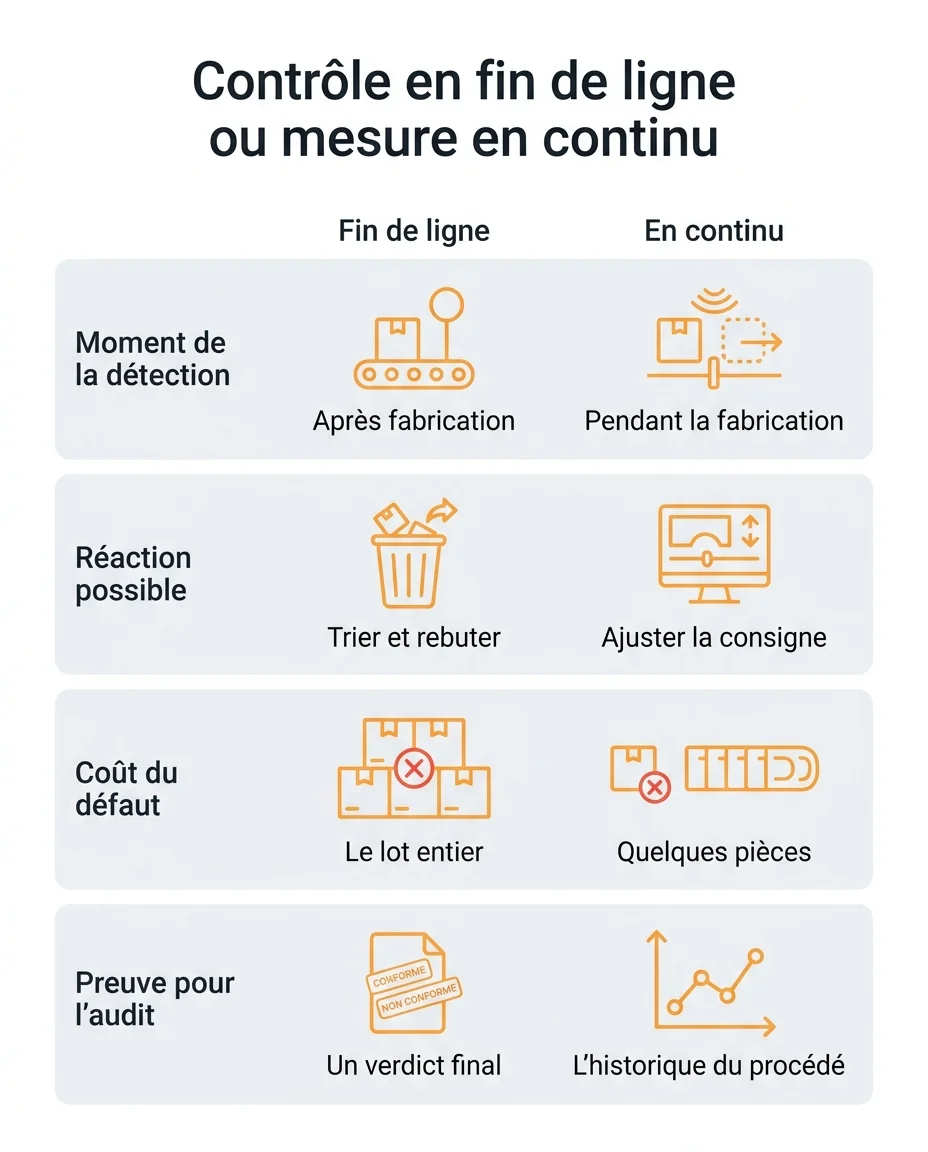
Un procédé dérive toujours un peu. Un lot de matière première change de fournisseur, un outil s’use, la température de l’atelier grimpe en fin d’après-midi. Le pilotage consiste à voir ces variations pendant la production, pas une fois les palettes filmées.
Du contrôle final à la mesure en continu
Contrôle de process et supervision forment désormais un seul et même sujet dans un atelier connecté. Le contrôle final vous dit combien de pièces partent au rebut ; la mesure en continu vous dit à quel moment le procédé a commencé à s’écarter de sa cible. La seconde information vaut beaucoup plus que la première, parce qu’elle se corrige encore.
Cette bascule suppose des capteurs posés au bon endroit, un signal stable et des seuils décidés ensemble par la production et la qualité. Sans ce travail préalable, la supervision affiche des courbes que personne ne regarde.
Les grandeurs à surveiller en priorité
Toutes les mesures ne se valent pas. Commencez par celles qui expliquent vos non-conformités réelles, pas par celles qui sont simplement faciles à instrumenter. Le tableau ci-dessous donne quelques correspondances classiques entre une grandeur physique et le défaut qu’elle annonce.
| Grandeur suivie | Dérive qu’elle annonce |
|---|---|
| Température de bain ou de four | Perte de rendement, produit hors spécification |
| Pression différentielle sur filtre | Encrassement avant le colmatage complet |
| Couple ou intensité moteur | Usure d’outil, frottement anormal |
| Débit d’alimentation | Sous-dosage, mélange hétérogène |
| Vibration de roulement | Défaut mécanique naissant |
La régularité des procédés, votre premier levier de compétitivité
Une usine compétitive n’est pas seulement une usine rapide : c’est une usine qui sort la même pièce le lundi matin et le vendredi soir. Cette régularité se travaille avec des données, pas avec des rappels à l’ordre. Les arbitrages entre cadence, qualité et coût nourrissent d’ailleurs l’actualité économique industrielle suivie par bizactu.fr.
Moins de rebuts et d’arrêts non planifiés
Chaque pièce rebutée a consommé de la matière, de l’énergie, du temps machine et du temps homme. Repérer la dérive au moment où elle naît permet de récupérer le procédé avec un simple ajustement de consigne. Le gain se lit sur deux lignes de compte à la fois : la matière et la disponibilité.
Une dérive vue pendant la production se corrige en réglant une consigne. La même dérive vue au contrôle final se paie en pièces rebutées et en heures de production perdues.
Une traçabilité qui tient devant un auditeur
Un client industriel, un donneur d’ordre automobile ou un organisme certificateur ne se contente plus d’une déclaration de conformité. Il demande la preuve que le procédé était sous contrôle au moment précis où le lot a été fabriqué. Les mesures historisées deviennent alors votre dossier de défense.
Quatre éléments reviennent systématiquement dans ces demandes :
- l’horodatage des mesures, relié au numéro de lot ou de série ;
- les seuils en vigueur ce jour-là, avec l’historique de leurs modifications ;
- la trace des actions correctives déclenchées par un dépassement ;
- les certificats d’étalonnage des instruments concernés.
Les briques techniques d’une boucle de contrôle moderne

Une boucle de contrôle reste une mécanique simple : on mesure, on compare à une cible, on agit. Ce sont les couches posées au-dessus qui changent avec l’industrie 4.0.
De la mesure brute au signal exploitable
Le capteur ne suffit jamais seul. Il faut le conditionner, le protéger des perturbations électriques et le raccorder à un automate ou à une passerelle qui parle un protocole lisible par le reste de l’installation. Un signal bruité produit de fausses alertes, et de fausses alertes produisent des opérateurs qui coupent les alarmes.
Pensez aussi à la période d’échantillonnage. Mesurer trop lentement masque les phénomènes rapides ; mesurer trop vite sature les réseaux et les bases de données sans rien apprendre de plus.
Supervision, historisation et analyse
La supervision affiche l’état courant, l’historisation garde la mémoire, l’analyse cherche les corrélations. Ces trois fonctions se recouvrent souvent dans un même logiciel, mais elles répondent à des besoins différents et à des utilisateurs différents.
Un conducteur de ligne veut trois indicateurs lisibles en deux secondes. Un ingénieur méthodes veut pouvoir rejouer six mois de données. Concevez les écrans pour l’un, la base pour l’autre.
Protéger les données de procédé contre les intrusions
Connecter les procédés à l’informatique de gestion multiplie les chemins d’accès vers des équipements conçus, pour la plupart, à une époque où personne ne les imaginait joignables depuis l’extérieur. Un automate qui accepte des commandes sans authentification devient un point d’entrée dès qu’un réseau bureautique est compromis. La norme CEI 62443 sert de cadre de référence pour structurer cette défense sur les systèmes d’automatisme industriels.
Trois réflexes limitent déjà beaucoup la surface exposée. Segmentez le réseau de production et le réseau bureautique, puis encadrez les accès distants de maintenance par des comptes nominatifs et temporaires.
Tenez enfin un inventaire à jour des équipements connectés, avec leurs versions de firmware. Sans cette liste, aucune alerte de vulnérabilité ne peut être traduite en action concrète sur votre parc.
Une donnée de procédé falsifiée est plus dangereuse qu'une donnée volée : elle fait prendre des décisions de réglage sur une image fausse de l'installation.
Engager la démarche sans arrêter votre production

Aucun atelier ne peut se permettre de suspendre ses livraisons pour instrumenter ses lignes. La méthode qui fonctionne avance par petits périmètres, avec un résultat mesurable à chaque palier.
Partir d’un poste critique
Choisissez le poste qui génère le plus de non-conformités ou le plus d’arrêts, celui dont tout le monde parle déjà. La démonstration y sera plus rapide, et l’adhésion des équipes plus facile à obtenir.
- Listez les défauts constatés sur ce poste au cours des six derniers mois.
- Identifiez la ou les grandeurs physiques qui expliquent ces défauts.
- Instrumentez, puis observez pendant quelques semaines sans rien régler.
- Fixez les seuils à partir de ce relevé, pas à partir de la documentation constructeur.
- Formalisez la conduite à tenir en cas de dépassement, et affichez-la au poste.
Faire monter vos équipes en compétence
Un capteur sans interprétation ne sert à rien. Les opérateurs doivent comprendre ce que la courbe raconte, et les techniciens doivent savoir vérifier une chaîne de mesure avant de suspecter le procédé. Cette double compétence se construit sur le terrain, parfois avec l’appui d’une entreprise de maintenance industrielle déjà rompue au diagnostic.
Prévoyez enfin qui relit les données quand tout va bien. Un pilotage de procédé qui ne fait vivre que des alarmes finit par n’exister que dans les moments de crise, et perd l’essentiel de sa valeur.